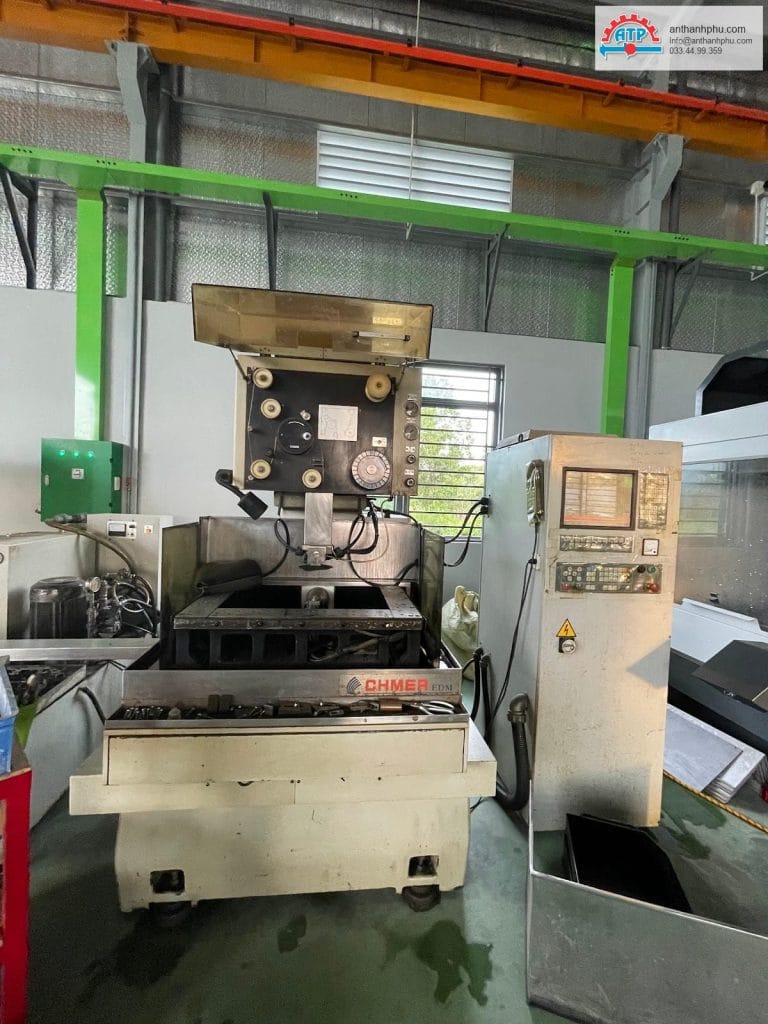
Cắt dây EDM (Wire Electrical Discharge Machining — gia công phóng điện dây) là phương pháp cắt bằng tia lửa điện, dùng sợi dây điện cực mảnh phóng điện ăn mòn kim loại mà không tiếp xúc trực tiếp. Đây là công nghệ không thể thiếu trong chế tạo khuôn dập nguội và gia công cơ khí chính xác — đặc biệt với các chi tiết yêu cầu dung sai dưới ±0.01mm hoặc vật liệu đã qua nhiệt luyện cứng.
Cắt dây EDM là gì?
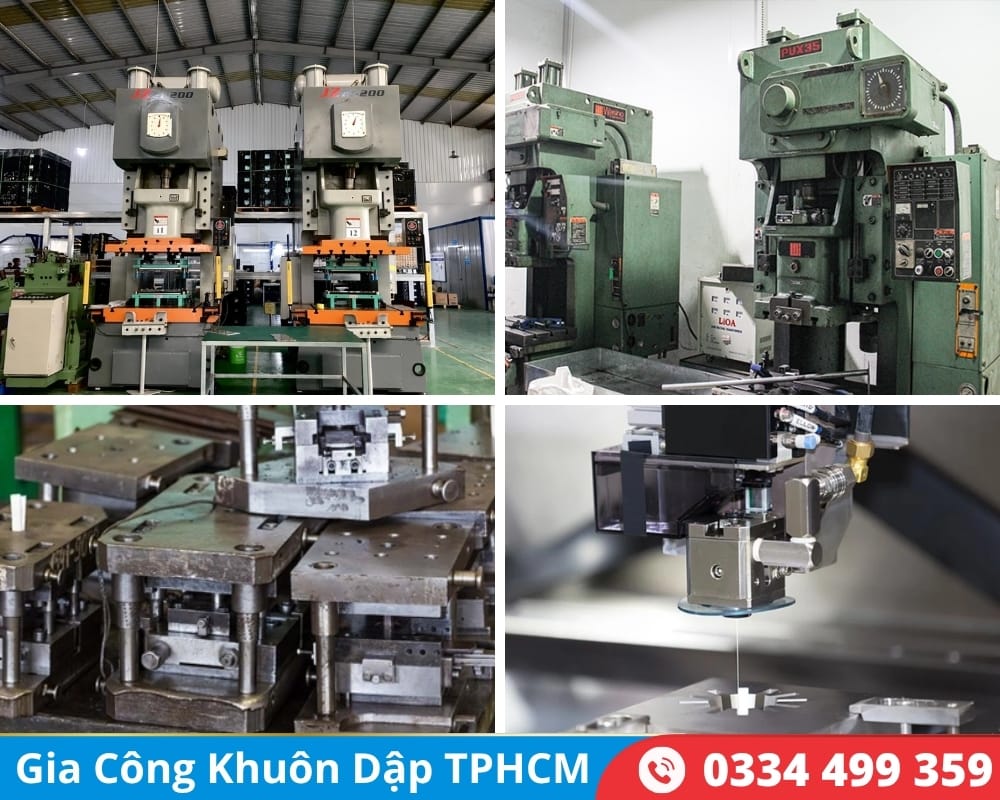
Theo Wikipedia về EDM, gia công phóng điện (EDM) là nhóm công nghệ dùng năng lượng điện để bóc tách vật liệu — không phụ thuộc độ cứng. Cắt dây EDM là biến thể dùng dây điện cực (đường kính 0,1–0,3mm) làm điện cực âm, di chuyển theo biên dạng CNC trong môi trường nước cách điện (deionized water). Tia lửa điện liên tục ăn mòn kim loại với độ chính xác ±0.003–0.01mm.
Nguyên lý hoạt động của cắt dây EDM
Giữa dây và phôi duy trì khe hở nhỏ (spark gap ~0.02–0.05mm). Máy phát xung điện áp 20–300V tạo hàng nghìn tia lửa/giây, mỗi tia bóc 1 hạt kim loại cực nhỏ. Nước khử ion liên tục làm mát và cuốn mạt kim loại ra khỏi vùng gia công, giữ bề mặt sạch và ổn định khe hở. Dây không bị mòn như dao phay vì liên tục được cuộn từ cuộn mới — đảm bảo độ chính xác ổn định suốt quá trình cắt dài.
Tại sao cắt dây EDM quan trọng trong làm khuôn?
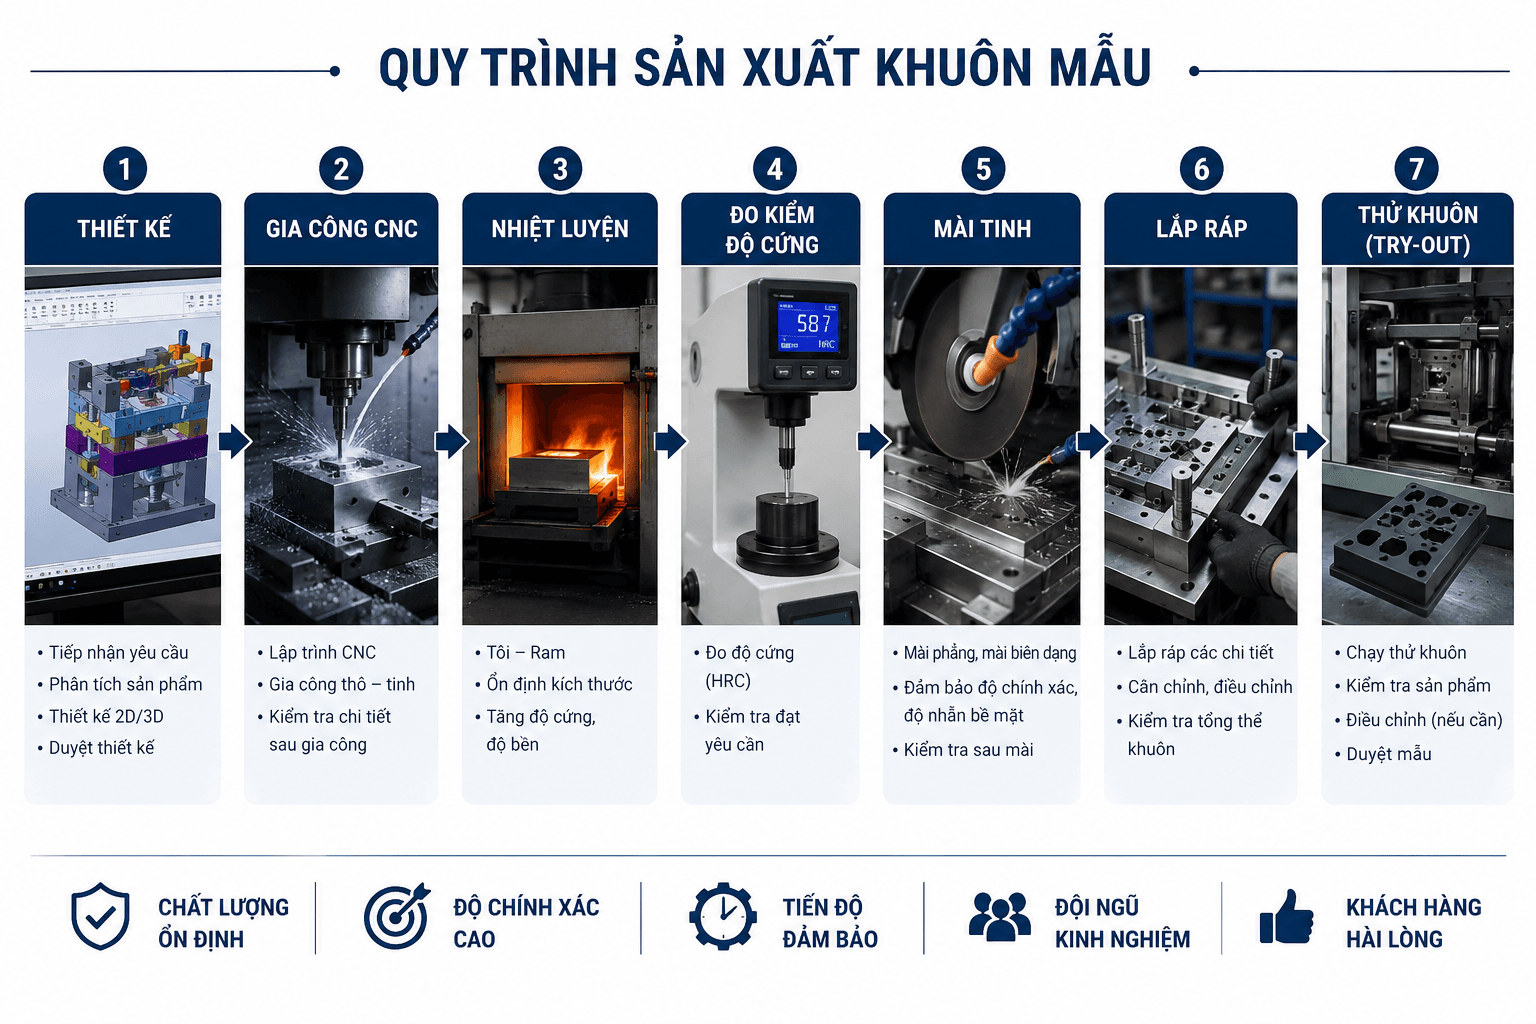
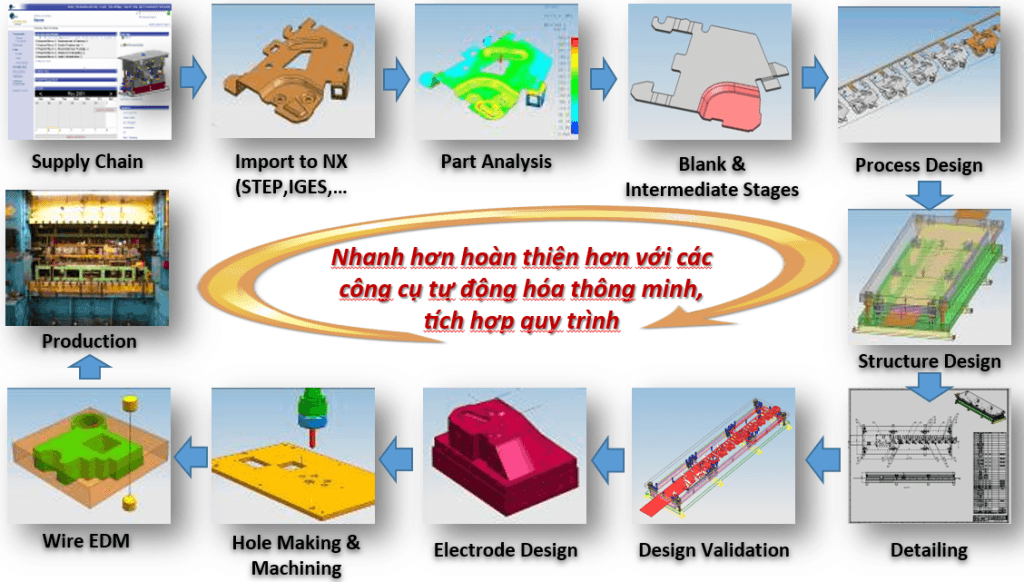
Sau khi thép khuôn SKD11 được nhiệt luyện đạt 58–62 HRC, dao phay mòn rất nhanh và không thể giữ dung sai. Cắt dây EDM gia công được thép cứng bất kỳ — không bị ảnh hưởng bởi độ cứng — tạo biên dạng chày và cối chính xác với khe hở đồng đều 0.02–0.05mm, đây là yếu tố quyết định tuổi thọ và chất lượng sản phẩm dập.
Ứng dụng cắt dây EDM trong cơ khí chính xác
Chày và cối khuôn cắt đột
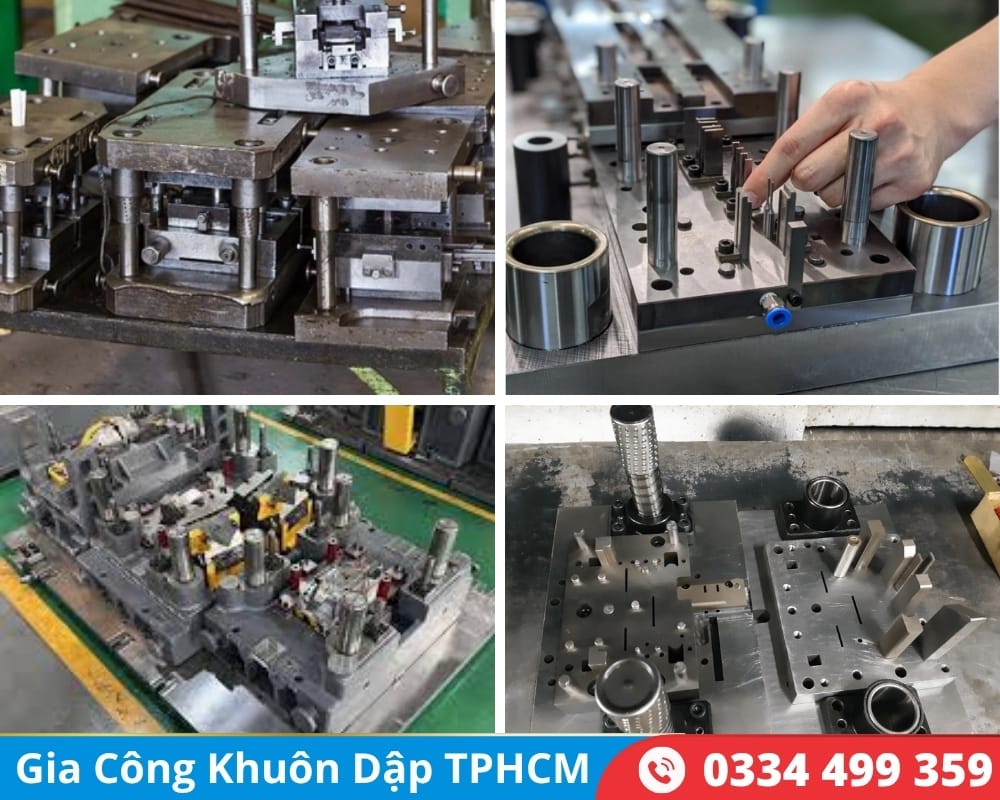
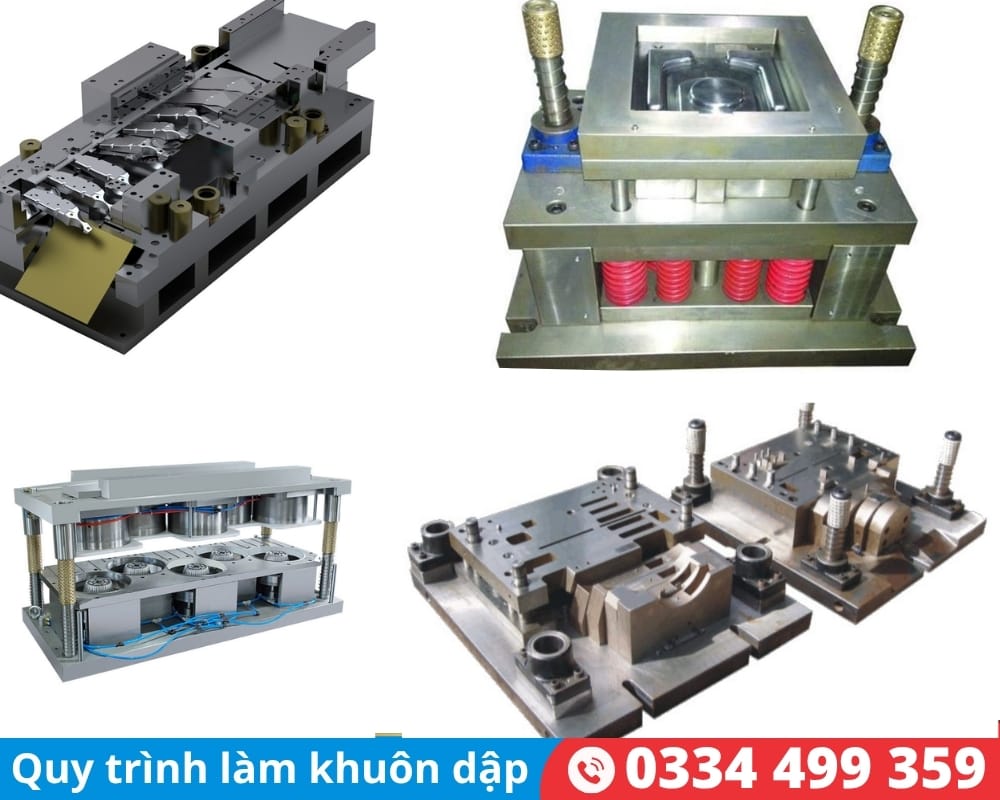
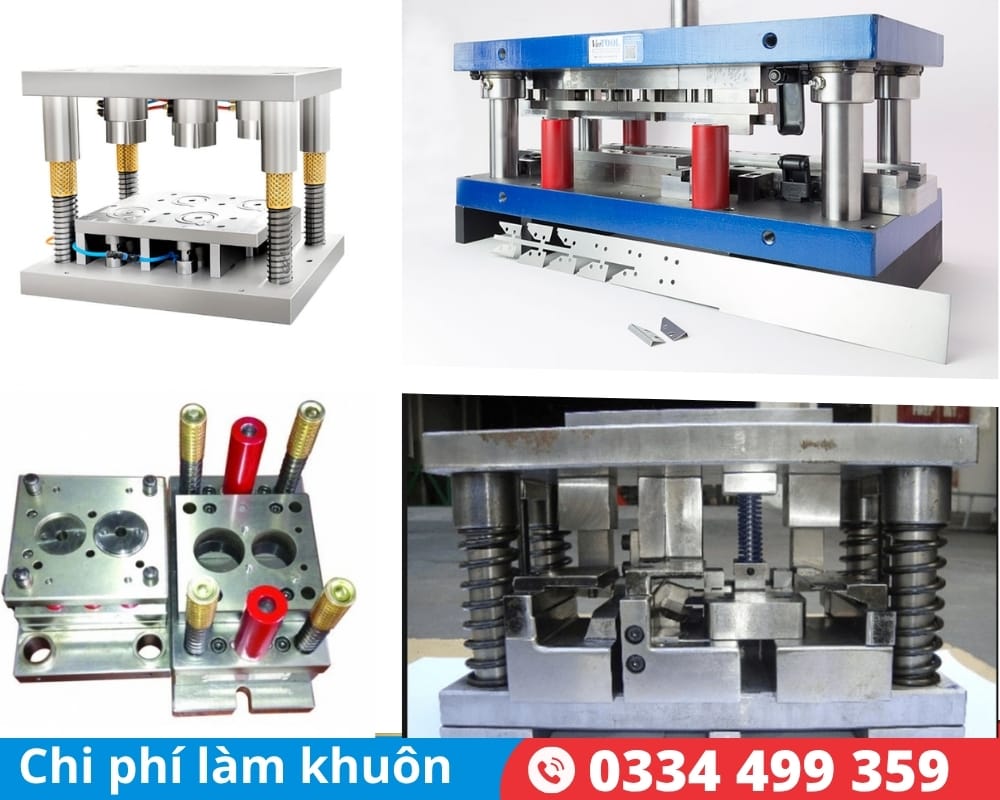
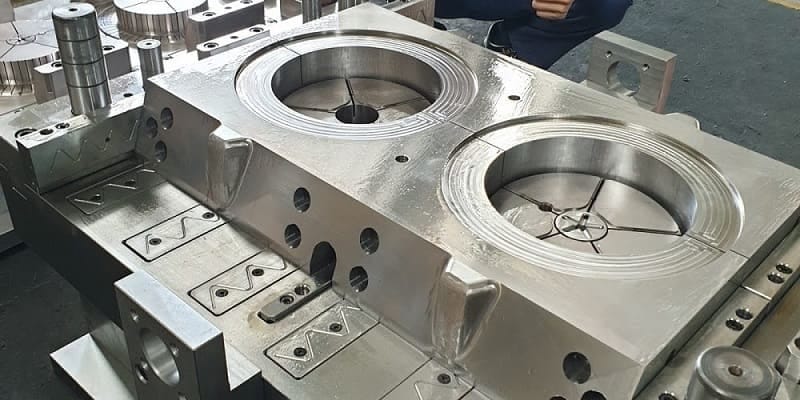
Biên dạng cắt đột yêu cầu khe hở đều toàn chu vi. Chỉ cắt dây EDM đảm bảo được điều này trên thép đã tôi — khuôn đột lỗ, khuôn cắt biên dạng phức tạp, chày cối khuôn dập nguội độ chính xác cao.
Chi tiết góc vuông, rãnh hẹp
Dao phay tối thiểu bán kính góc R0,5mm. Cắt dây EDM tạo góc R0,05mm — phù hợp rãnh then, profile cam, bộ định vị khuôn, lưỡi dao mỏng.
Vật liệu cứng không gia công được bằng dao
Thép SKD11 (62 HRC), carbide, titanium, inox cứng — tất cả gia công được bằng cắt dây EDM. Ứng dụng rộng trong công nghiệp điện tử, ô tô, y tế, hàng không.
So sánh cắt dây EDM và phay CNC
| Tiêu chí | Cắt dây EDM | Phay CNC |
|---|---|---|
| Dung sai | ±0.003–0.01mm | ±0.01–0.05mm |
| Thép đã tôi cứng (HRC>45) | ✅ Gia công được | ❌ Mòn dao nhanh |
| Góc trong vuông | ✅ R0,05mm | ❌ Tối thiểu R0,5mm |
| Độ nhám bề mặt | Ra 0,8–1,6µm | Ra 0,8–3,2µm |
| Tốc độ gia công | Chậm hơn | Nhanh hơn |
| Phù hợp nhất | Biên dạng chính xác, sau nhiệt luyện | Tạo hình tổng thể, hốc sâu 3D |
Trong thực tế, phay CNC và cắt dây EDM thường được kết hợp: phay gia công thô tạo hình, cắt dây EDM hoàn thiện biên dạng chính xác sau nhiệt luyện.
Khi nào nên chọn cắt dây EDM?
- Dung sai yêu cầu ≤ ±0.01mm
- Vật liệu đã nhiệt luyện HRC > 45
- Có góc trong vuông hoặc rãnh hẹp < 0,5mm
- Biên dạng phức tạp trên mặt phẳng 2D
- Chi tiết là chày hoặc cối khuôn dập nguội
- Vật liệu đặc biệt: carbide, titanium, inox cứng
Thông số cắt dây EDM tại An Thạnh Phú
- Dung sai gia công: ±0.005mm
- Độ nhám: Ra 0,8–1,6µm
- Chiều dày cắt tối đa: 200mm
- Vật liệu: thép cứng, carbide, đồng, nhôm, inox
- Thời gian báo giá: trong 24 giờ khi có bản vẽ DWG/DXF/STEP
Xem thêm: Gia công phay CNC · Gia công tiện CNC · Hồ sơ năng lực
Câu hỏi thường gặp về cắt dây EDM
Được. Đây là ưu điểm lớn nhất của cắt dây EDM. Vì không có lực cắt cơ học, phương pháp này gia công thép SKD11, DC53 sau nhiệt luyện 58–62 HRC mà không làm giảm độ cứng hay biến dạng chi tiết.
Máy cắt dây EDM tiêu chuẩn đạt dung sai ±0.005–0.01mm. Máy chất lượng cao có thể đạt ±0.003mm. Tại An Thạnh Phú, dung sai cam kết là ±0.005mm cho tất cả đơn hàng cắt dây EDM.
Tốc độ cắt trung bình 30–150 mm²/phút tùy chiều dày và vật liệu. Gửi bản vẽ DWG/STEP để nhận báo giá chi tiết trong 24 giờ làm việc.
Cắt dây EDM dùng dây để cắt biên dạng 2D xuyên qua chi tiết. Khoét EDM (sinker EDM) dùng điện cực định hình tạo hốc 3D — phù hợp khuôn nhựa và hốc sâu phức tạp.
Có. ATP nhận từ 1 chi tiết trở lên. Gửi bản vẽ qua Zalo hoặc email, đội kỹ thuật phản hồi báo giá trong 24 giờ làm việc.
Cần gia công cắt dây EDM? Gửi bản vẽ – nhận báo giá trong 24 giờ
📞 033 44 99 359 | anthanhphu.com⚡ Cần Gia Công Cắt Dây EDM Tại Bình Dương?
An Thạnh Phú cung cấp dịch vụ cắt dây EDM chính xác ±0,005mm tại Bình Dương. Nhận gia công theo bản vẽ, giao hàng đúng hẹn.
📞 Liên hệ ngay để được tư vấn và báo giá miễn phí.
Xem thêm:
- Gia công khuôn dập nguội chính xác tại Bình Dương
- Dịch vụ phay CNC Bình Dương
- Dịch vụ tiện CNC Bình Dương
- Khuôn Dập Đơn Là Gì? Tìm Hiểu Chi Tiết Về Khuôn Dập Đơn
- Thiết kế khuôn dập kim loại: Kiến thức từ cơ bản đến chuyên sâu (2026)
- Khuôn dập An Thạnh Phú – chất lượng, uy tín, chính xác
- Khuôn đột dập là gì? Gia công khuôn đột dập kim loại theo yêu cầu
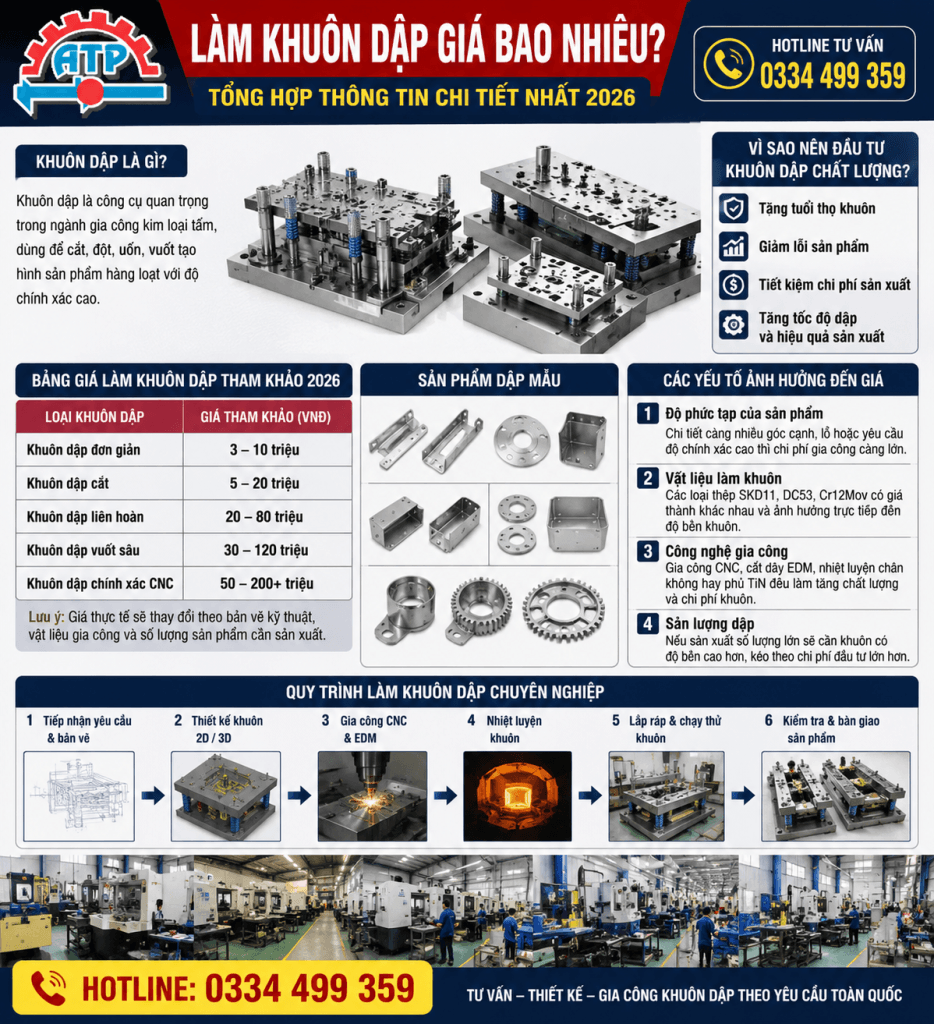
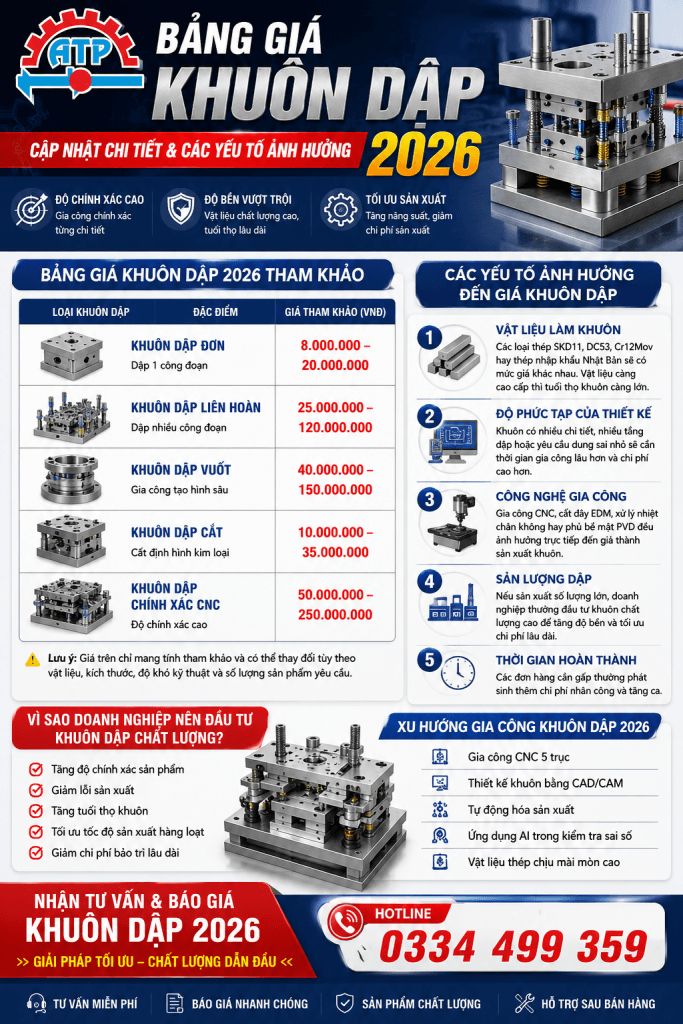
- Bảng Giá Khuôn Dập 2026: Cập Nhật Chi Tiết & Các Yếu Tố Ảnh Hưởng