


Cắt Dây EDM Chính Xác ±0.005mm – Gia Công Khuôn Dập Tại Bình Dương
Mục lục
Cắt dây EDM là gì?
Điểm khác biệt cốt lõi so với phương pháp cắt gọt thông thường: không có lực cắt cơ học, không gây biến dạng phôi, không ảnh hưởng đến cấu trúc kim loại sau khi tôi cứng. Đây là lý do cắt dây EDM là phương pháp duy nhất thực tế để gia công chày cối khuôn dập từ thép SKD11 đã tôi 60 HRC.
Nguyên lý hoạt động của cắt dây EDM
Quá trình cắt dây EDM diễn ra theo các bước sau:
| Bước | Diễn giải | Thông số điển hình |
|---|---|---|
| 1. Căng dây điện cực | Dây Molybden ⌀0.18–0.25mm được căng liên tục qua phôi từ cuộn cấp sang cuộn thu | Lực căng 8–15N, tốc độ di chuyển 5–12 m/phút |
| 2. Tạo khoảng phóng điện | Servo điều khiển khe hở giữa dây và phôi ở mức 0.01–0.05mm — không tiếp xúc trực tiếp | Khe hở 10–50μm |
| 3. Phóng điện xung | Điện áp cao (60–300V) tạo tia lửa điện, nhiệt độ cục bộ đạt 8,000–12,000°C, bóc tách vật liệu vi mô | Tần số 10k–500k xung/giây |
| 4. Xả mạt gia công | Nước khử ion xịt liên tục rửa trôi mạt, làm mát dây và phôi, ngăn chập mạch | Áp lực xả 4–10 bar |
| 5. Bộ điều khiển CNC | Điều khiển đường cắt theo file DXF/DWG 2D với độ chính xác định vị ±0.002mm | Phần mềm CAM chuyên dụng |
Cắt dây EDM vs Phóng điện EDM (Die Sinking) — Chọn cái nào?
Hai công nghệ EDM khác nhau hoàn toàn về cách gia công — không thể thay thế nhau:
Cắt dây EDM Wire EDM
- Cắt xuyên suốt chiều dày phôi bằng dây di chuyển
- Gia công profile 2D: lỗ vuông, lỗ bất định hình, rãnh hẹp
- Dung sai ±0.005mm, bề mặt Ra 0.8–1.6μm
- Không thể tạo lỗ mù (blind cavity)
- Phù hợp: chày cối phẳng, lỗ định vị, profile khuôn
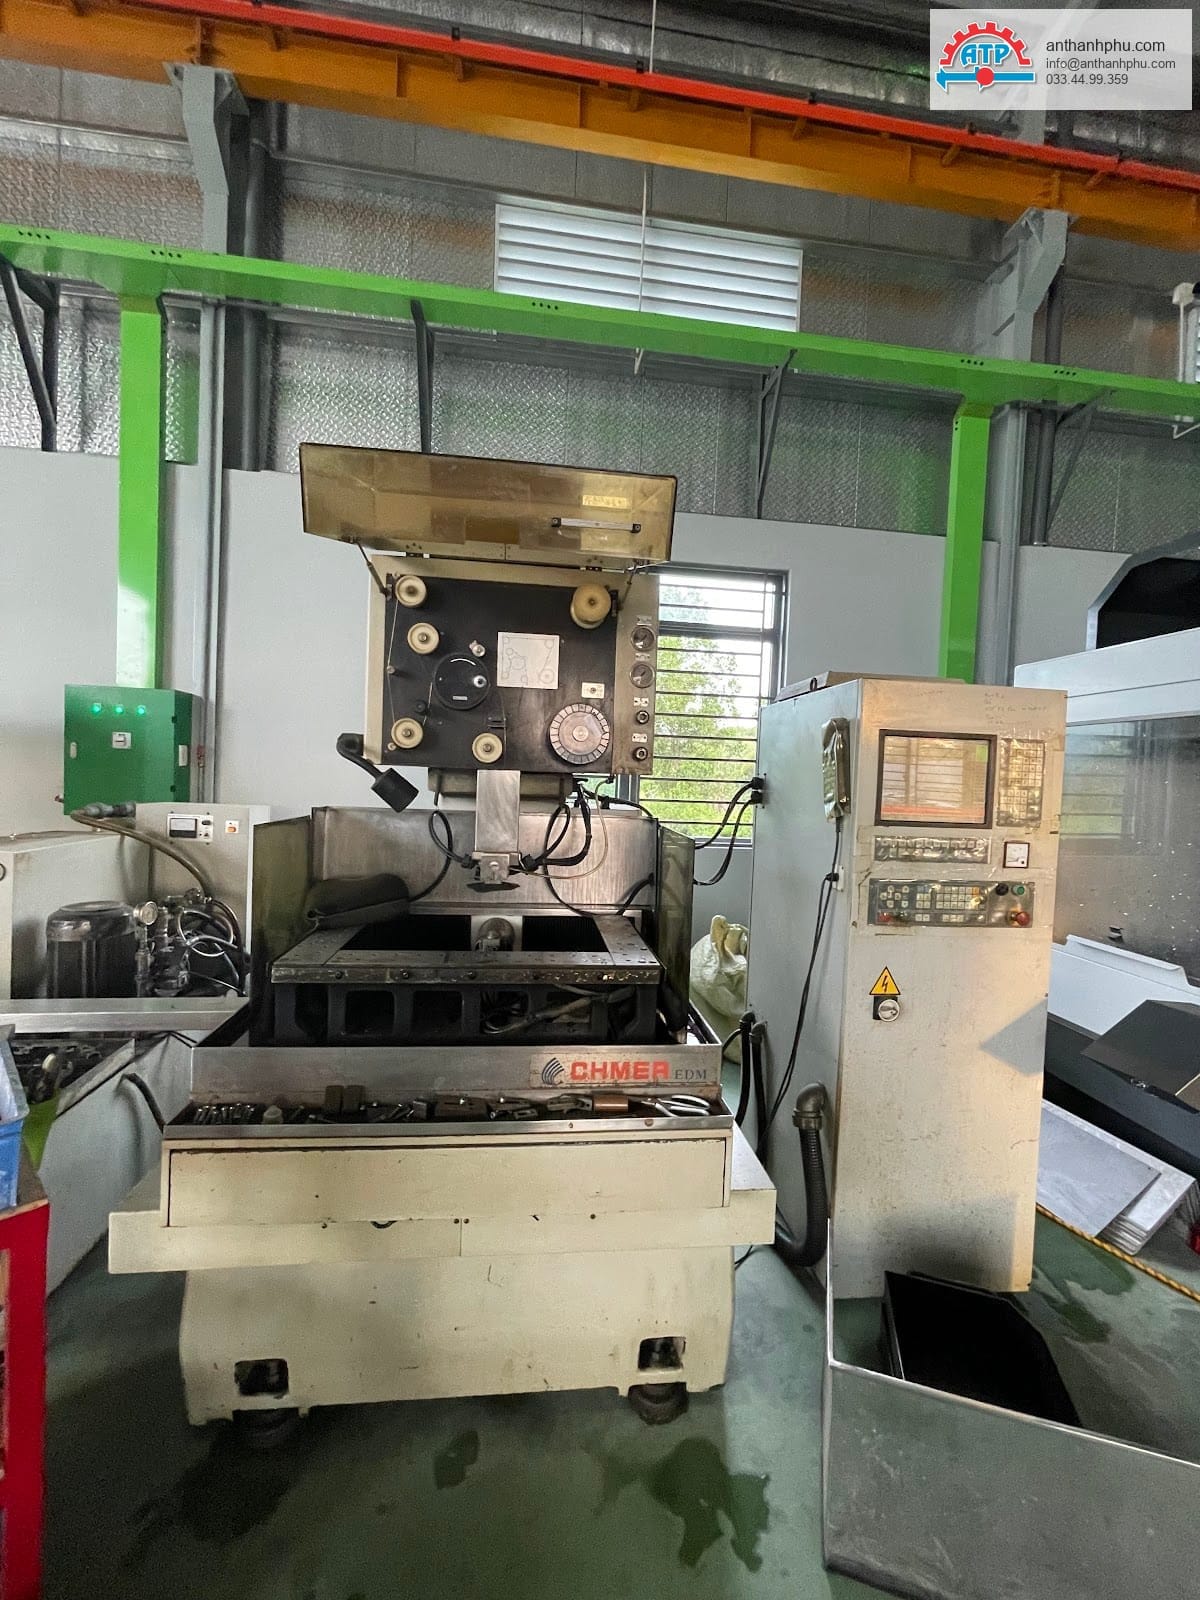
- Tại ATP: 8 máy CHMER
Phóng điện EDM Die Sinking
- Điện cực đồng/graphite nhúng vào phôi tạo hình theo điện cực
- Gia công cavity 3D: lỗ mù, hốc phức tạp, góc sắc nét
- Dung sai ±0.01mm, bề mặt Ra 0.4–3.2μm
- Không thể cắt profile xuyên suốt hiệu quả
- Phù hợp: khuôn nhựa, khuôn đúc, lỗ sâu góc vuông
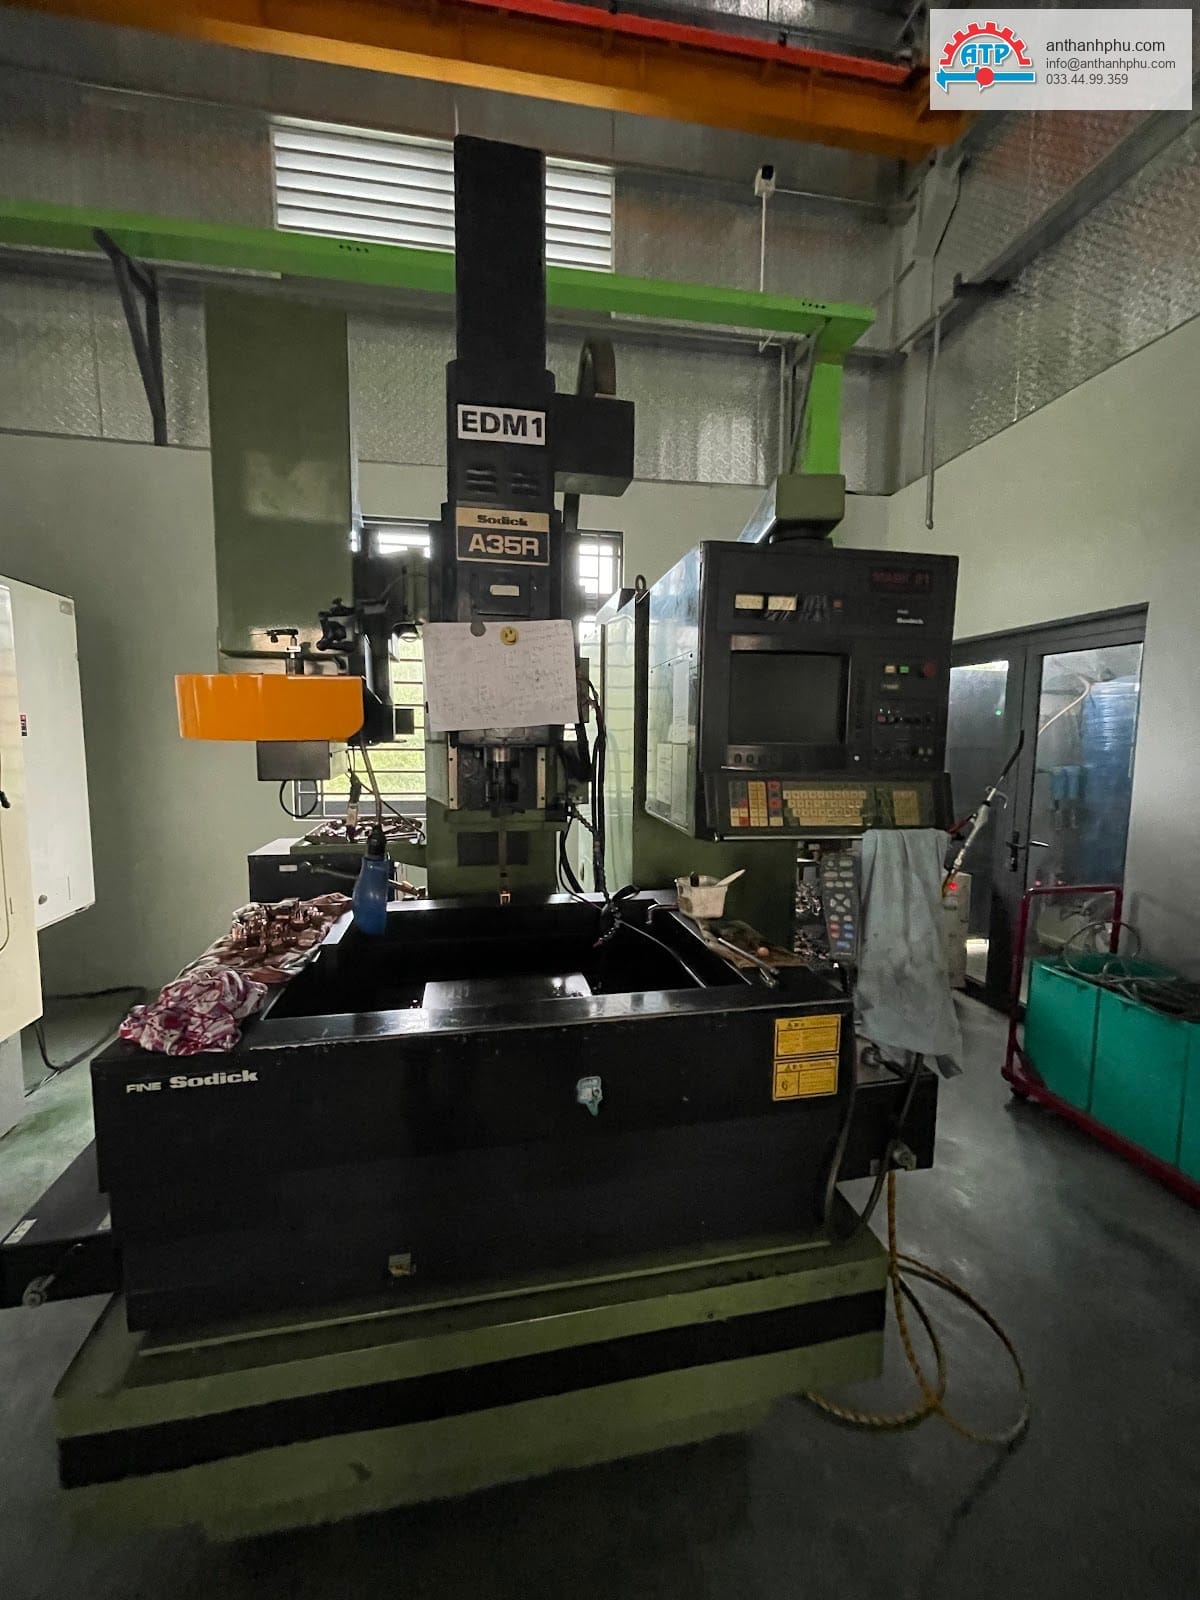
- Tại ATP: 2 máy bắn lỗ EDM
Hệ thống máy cắt dây EDM tại An Thạnh Phú
Với 8 máy cắt dây EDM Molybden CHMER vận hành 24/7, An Thạnh Phú có năng lực xử lý nhiều đơn hàng song song, đảm bảo tiến độ ngay cả khi có đơn khẩn:
Thông số kỹ thuật máy CHMER
- Dây điện cực: Molybden ⌀0.18–0.25mm
- Hành trình X/Y: 400 × 550mm
- Hành trình Z (chiều cao phôi): tối đa 400mm
- Độ chính xác định vị: ±0.002mm
- Tốc độ cắt tối đa: 180mm²/phút
- Góc cắt nghiêng: ±30° (cắt côn)
- Điều khiển: CNC 4 trục
Khả năng gia công đặc biệt
- Cắt côn (taper) đến ±30° — chày có góc thoát
- Cắt thép đã tôi cứng HRC 60–65 dễ dàng
- Gia công carbide (WC-Co) — cắt dây loại đặc biệt
- Chi tiết mỏng 0.3mm không bị biến dạng
- Lỗ đường kính tối thiểu ⌀0.5mm
- Nhận file: DXF, DWG, STEP, IGES
- Nhận đơn lẻ 1 chiếc — không MOQ
Vật liệu có thể gia công bằng cắt dây EDM
Cắt dây EDM gia công được mọi vật liệu dẫn điện — bao gồm cả vật liệu quá cứng để phay/tiện thông thường:
| Vật liệu | Độ cứng | Tốc độ cắt tương đối | Ứng dụng điển hình |
|---|---|---|---|
| Thép SKD11 (D2) | 58–62 HRC | ★★★★ | Chày, cối khuôn dập nguội — phổ biến nhất |
| Thép SKD61 (H13) | 48–52 HRC | ★★★★★ | Khuôn uốn, khuôn dập nóng |
| Thép DC53 | 60–62 HRC | ★★★★ | Chày đột inox siêu mỏng |
| Thép SKH51 (HSS M2) | 63–65 HRC | ★★★ | Chày đột lỗ nhỏ ⌀<3mm |
| Carbide (WC-Co) | 88–92 HRA | ★★ (chậm) | Khuôn tuổi thọ cao, đột lỗ chính xác |
| Inox 304/316 | ~25 HRC | ★★★★★ | Chi tiết y tế, thực phẩm |
| Thép S45C / C45 | 20–35 HRC | ★★★★★ | Tấm đế khuôn, cơ cấu máy |
| Đồng, đồng thau | Mềm | ★★★★★ | Điện cực EDM, tiếp điểm điện |
| Titan (Ti-6Al-4V) | ~36 HRC | ★★★ | Y tế, hàng không — cắt dây tốt hơn tiện |
Ứng dụng cắt dây EDM trong sản xuất
| Ứng dụng | Chi tiết | Yêu cầu kỹ thuật |
|---|---|---|
| Chày khuôn dập (Punch) | Profile ngoài chày từ SKD11/DC53 đã tôi | Dung sai ±0.005mm, Ra ≤1.6μm |
| Lỗ cối khuôn dập (Die) | Lỗ hình dạng phức tạp, khe hở đều 0.01–0.08mm | Vuông góc <0.005mm/100mm |
| Rãnh dẫn hướng (Guide) | Rãnh chữ T, rãnh V định vị chính xác | Độ thẳng ±0.003mm |
| Tấm stripper khuôn liên hoàn | Nhiều lỗ đồng thời cho từng trạm khuôn | Vị trí tương đối ±0.01mm |
| Lỗ định vị jig fixture | Lỗ chốt định vị cực chính xác | Dung sai H7/H6, ±0.005mm |
| Bánh răng mỏng, cam | Profile răng phức tạp từ thép cứng | Involute chính xác ±0.01mm |
| Chi tiết y tế/thiết bị | Inox 316L, dạng phức tạp không thể phay | Ra ≤0.8μm, sạch bề mặt |
Dung sai và độ nhám đạt được
| Thông số | Cắt 1 lần (Rough) | Cắt 2 lần (Semi-finish) | Cắt 3+ lần (Finish) |
|---|---|---|---|
| Dung sai kích thước | ±0.02mm | ±0.01mm | ±0.005mm |
| Độ nhám Ra | 3.2–6.3μm | 1.6–3.2μm | 0.8–1.6μm |
| Tốc độ cắt | Nhanh nhất | Trung bình | Chậm nhất |
| Chi phí | Thấp nhất | Trung bình | Cao nhất |
| Dùng khi nào | Chi tiết thô, ít quan trọng | Hầu hết chi tiết cơ khí | Chày cối khuôn, jig chính xác |
Với khuôn dập nguội (chày cối SKD11), tiêu chuẩn tại An Thạnh Phú là luôn cắt 3 lần (rough → semi → finish) để đảm bảo dung sai ±0.005mm và loại bỏ lớp biến chất bề mặt (recast layer) tối đa.
Giá dịch vụ cắt dây EDM tham khảo
1 đường cắt thẳng/tròn
profile phức tạp
bộ hoàn chỉnh
WC-Co, cắt côn
* Giá theo giờ máy + vật tư. Gửi file DXF/DWG nhận báo giá trong 24 giờ làm việc — miễn phí.
Câu hỏi thường gặp về cắt dây EDM
Cắt dây EDM gia công được thép đã tôi cứng HRC 62 không?
Được. Đây là ưu điểm lớn nhất của cắt dây EDM — không có lực cắt cơ học nên không bị ảnh hưởng bởi độ cứng. Thép SKD11 tôi 62 HRC, thậm chí carbide HRA 90, đều được gia công bình thường. Tốc độ cắt carbide chậm hơn thép khoảng 3–5 lần nhưng hoàn toàn khả thi.
Kích thước phôi tối đa có thể cắt là bao nhiêu?
Máy CHMER tại An Thạnh Phú có hành trình X/Y là 400×550mm và chiều cao phôi tối đa 400mm. Phôi nặng tối đa khoảng 300kg. Nếu chi tiết lớn hơn, có thể thảo luận cắt từng phần hoặc phối hợp nhiều lần gá.
Cắt dây EDM có để lại lớp biến chất bề mặt (recast layer) không?
Có — sau khi cắt, bề mặt có lớp recast layer dày 5–30μm (tùy thông số). Với chi tiết yêu cầu cao (chày cối khuôn dập), chúng tôi thực hiện cắt 3 lần để loại bỏ gần hết lớp này, giảm nguy cơ nứt bề mặt dưới tải trọng lặp lại.
Có thể cắt dây EDM chi tiết mỏng 0.5mm không?
Được. Vì không có lực cắt cơ học, chi tiết mỏng 0.3–1mm không bị biến dạng hay cong vênh như khi phay. Cần gá kẹp cẩn thận để đảm bảo phôi không rung động. Đây là điểm cắt dây EDM vượt trội so với phay CNC cho chi tiết mỏng.
Thời gian gia công 1 bộ chày cối khuôn dập mất bao lâu?
Phụ thuộc vào số chi tiết, độ phức tạp profile và chiều dày phôi. Bộ chày cối đơn giản (2–4 chi tiết, thép SKD11 dày 30–50mm): 1–2 ngày. Bộ khuôn liên hoàn nhiều chi tiết: 3–7 ngày. An Thạnh Phú có 8 máy chạy 24/7 nên ưu tiên được đơn khẩn.
Nhận đơn hàng lẻ 1 chiếc không?
Có — không có số lượng đặt hàng tối thiểu (MOQ). Chúng tôi nhận từ 1 chiếc thử nghiệm đến đơn hàng sản xuất hàng trăm chi tiết. Đơn lẻ thường có thể hoàn thành trong 1–2 ngày làm việc.
Gửi file DXF/DWG — Báo giá cắt dây EDM trong 24 giờ làm việc
8 máy CHMER · ±0.005mm · Nhận đơn lẻ · Giao 1–2 ngày · Không MOQ