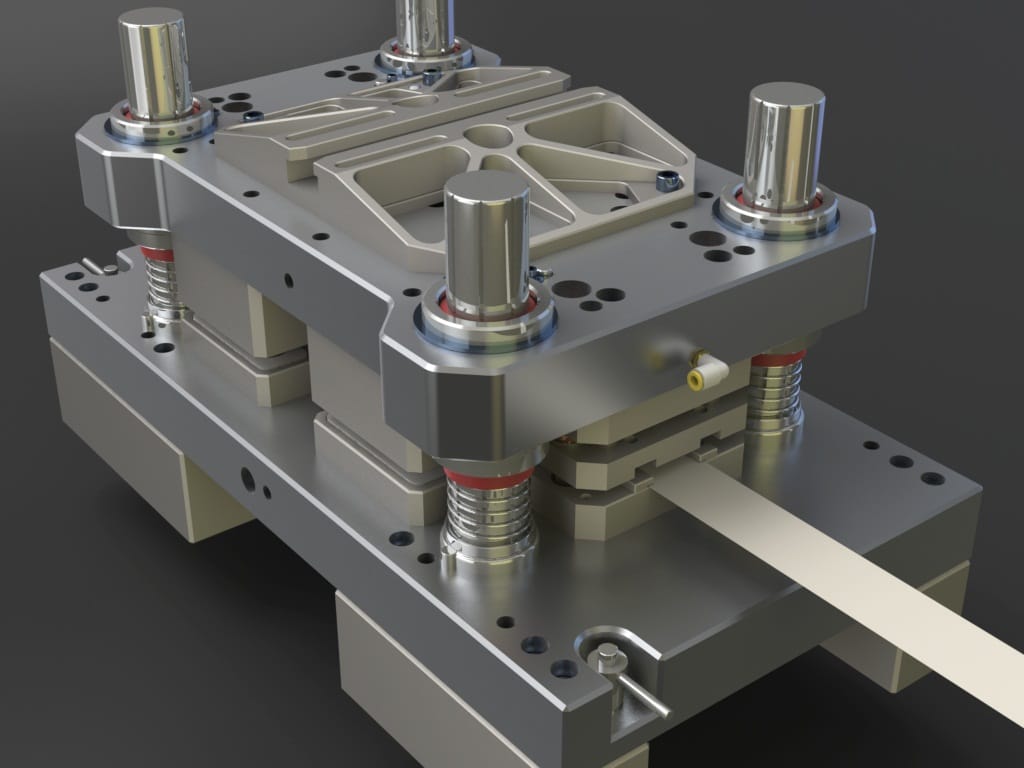
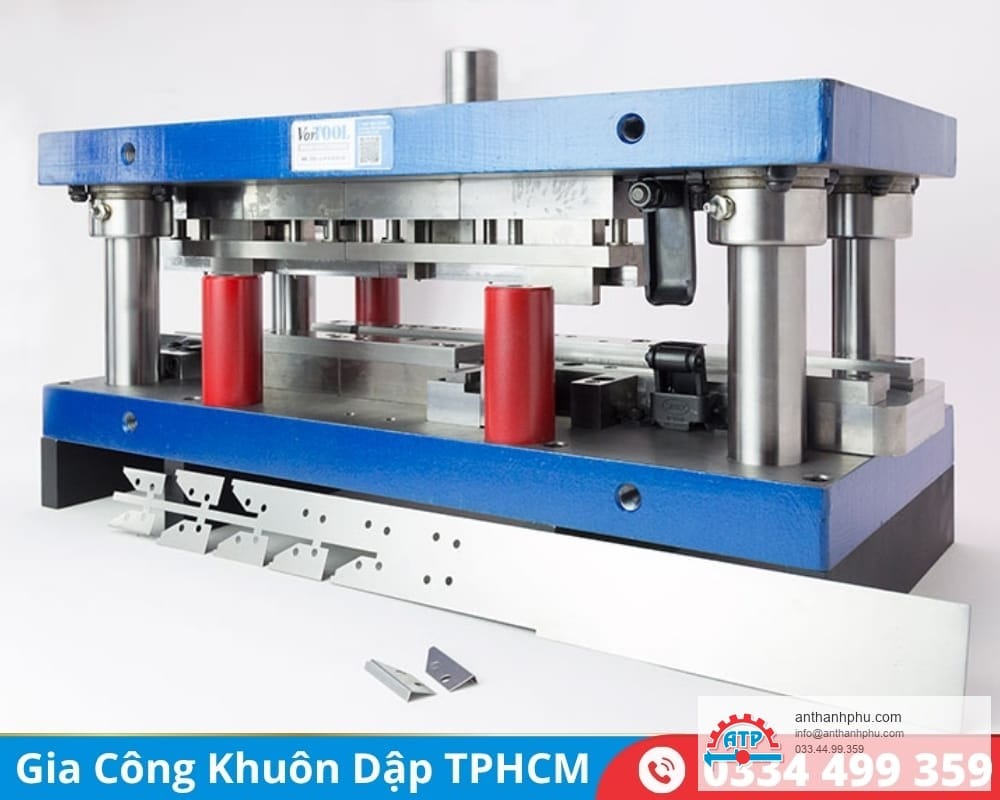
Khe hở chày-cối (clearance) là một trong những thông số quan trọng nhất trong thiết kế khuôn dập nguội. Khe hở quá nhỏ làm tăng lực dập và mài mòn khuôn, khe hở quá lớn tạo ba via và làm mất độ chính xác sản phẩm. Bài viết này hướng dẫn cách tính khe hở chày-cối chính xác theo từng loại vật liệu và độ dày tấm dập.
Cần biết bộ khuôn của bạn khoảng bao nhiêu tiền?
Nhập 5 thông số — nhận ngay khoảng giá tham khảo, chưa cần gửi bản vẽ.
Khe Hở Chày-Cối Là Gì?
Khe hở chày-cối (ký hiệu: c hoặc Z) là khoảng cách một phía giữa cạnh cắt của chày và cối trong khuôn đột, cắt hoặc dập vuốt. Khe hở được tính theo phần trăm độ dày vật liệu (t):
Trong đó: c = khe hở một phía (mm) | k = hệ số khe hở | t = độ dày vật liệu (mm)
Khe hở toàn phần (hai phía) = 2c = 2k × t. Trên bản vẽ khuôn thường ghi khe hở một phía.
Bảng Hệ Số Khe Hở Theo Vật Liệu Dập
| Vật liệu dập | Khe hở đột (% t) | Khe hở cắt hình (% t) | Ghi chú |
|---|---|---|---|
| Thép mềm CT3, SPCC | 5–8% | 6–10% | Phổ biến nhất |
| Thép cứng C45, SUS304 | 8–12% | 10–14% | Inox cần khe hở lớn hơn |
| Nhôm (1050, 5052) | 4–6% | 5–8% | Mềm, khe hở nhỏ |
| Đồng (C1100, C2600) | 4–7% | 6–9% | Dễ dập, mặt cắt đẹp |
| Thép silicon (biến áp) | 3–5% | 4–6% | Giòn, cần khe hở nhỏ |
Ví Dụ Tính Khe Hở Thực Tế
Bài toán: Đột lỗ tròn Ø10mm trên tấm thép SPCC dày 1,5mm. Tính kích thước chày và cối.
Bước 2: c = 7% × 1,5mm = 0,105mm (một phía)
Bước 3: Đây là khuôn ĐỘT LỖ — sản phẩm là cái lỗ, nên CHÀY là kích thước chuẩn: Chày = Ø10,00mm
Bước 4: Khe hở ăn về phía cối: Cối = 10 + 2×0,105 = Ø10,21mm
Kết quả: Chày Ø10,00mm | Cối Ø10,21mm | Khe hở mỗi bên 0,105mm
Ngược lại — nếu là khuôn CẮT HÌNH (sản phẩm là miếng phôi Ø10 rơi xuống, không phải cái lỗ) thì CỐI mới là kích thước chuẩn:
Chày = 10 – 2×0,105 = Ø9,79mm (khe hở ăn về phía chày)
Lưu ý: Đây là lỗi hay gặp nhất khi thiết kế khuôn. Với khuôn CẮT HÌNH, cối quyết định kích thước phôi nên chày phải NHỎ HƠN cối 2 lần khe hở. Với khuôn ĐỘT LỖ thì ngược lại — chày quyết định kích thước lỗ nên cối phải LỚN HƠN chày 2 lần khe hở. Làm ngược là lỗ (hoặc phôi) sai đúng bằng 2 lần khe hở.
Ảnh Hưởng Của Khe Hở Đến Chất Lượng Sản Phẩm
| Khe hở | Mặt cắt | Ba via | Lực dập | Tuổi thọ khuôn |
|---|---|---|---|---|
| Đúng | Đẹp, vết cắt sạch | Nhỏ, chấp nhận được | Tối ưu | Cao nhất |
| Quá nhỏ | Có vết nứt đôi | Ít | Cao hơn 30% | Thấp (mài mòn nhanh) |
| Quá lớn | Ba via lớn, góc cong | Nhiều | Giảm nhẹ | Trung bình |
Dung Sai Gia Công Chày-Cối
Sau khi tính được kích thước danh nghĩa, cần ghi dung sai gia công trên bản vẽ:
- Cối (Die): +0,02/0 mm (dung sai dương, gia công lớn hơn một chút cho phép)
- Chày (Punch): 0/-0,02 mm (dung sai âm, gia công nhỏ hơn một chút)
- Dung sai ±0,01mm áp dụng cho khuôn chính xác cao (linh kiện điện tử, đầu nối)
Để đạt được các dung sai này, bề mặt cạnh cắt cần được gia công bằng cắt dây EDM sau khi tôi cứng, không thể đạt được bằng phay CNC thông thường.
Khe Hở Khuôn Dập Vuốt (Deep Drawing)
Khuôn dập vuốt có cách tính khác — không phải khe hở cắt đứt mà là khe hở để vật liệu trượt qua:
- Khe hở dập vuốt = (1,1 đến 1,3) × t (lớn hơn khuôn đột cắt)
- Vật liệu mỏng <0,5mm: hệ số 1,1–1,15
- Vật liệu dày >1mm: hệ số 1,2–1,3
Gửi yêu cầu qua Zalo 0334.499.359 — đội kỹ thuật An Thạnh Phú tư vấn miễn phí và báo giá trong 24 giờ.
Xem thêm: Dịch vụ chế tạo khuôn dập nguội | Quy trình gia công khuôn dập 6 bước | Dung sai ±0,005mm trong khuôn dập
Cần tính khe hở cho bộ khuôn cụ thể của bạn?
Gửi bản vẽ chi tiết — kỹ sư An Thạnh Phú tính khe hở chày cối, phôi trải và báo giá trong 24 giờ. Dung sai ổn định ±0,02mm; cắt dây EDM đạt ±0,005mm.
Dung Sai Đạt Được Theo Từng Nguyên Công
Khe hở chày–cối tính được rồi, nhưng chế tạo có giữ nổi con số đó không lại phụ thuộc
nguyên công nào làm ra chi tiết. Bảng dưới là dung sai thực tế đạt được của từng nguyên công
trên bộ khuôn:
| Bộ phận | Nguyên công | Dung sai đạt được |
|---|---|---|
| Profile chày / cối | Cắt dây EDM | ±0,003–0,005 mm |
| Lỗ dẫn hướng | Phay CNC + doa | ±0,005–0,01 mm |
| Bề mặt tấm khuôn | Mài phẳng | ±0,005 mm độ phẳng |
| Lỗ bắn thoát phôi | EDM xung (sink) | ±0,005–0,01 mm |
| Bulông, chốt định vị | Tiện CNC | ±0,01–0,02 mm |
Đọc bảng này theo chiều ngược lại cũng đúng: muốn một chi tiết đạt dung sai nào thì phải
chọn nguyên công tương ứng. Yêu cầu ±0,005 mm cho một lỗ mà chỉ phay CNC thì không đạt — phải
đưa qua cắt dây hoặc mài.
Vì Sao Phải Gia Công Tinh SAU Nhiệt Luyện, Không Phải Trước
Đây là chỗ hay làm hỏng cả bộ khuôn, và nó không nằm trên bản vẽ.
Thép SKD11 sau khi tôi cứng có thể biến dạng 0,02–0,05 mm. Vì vậy mọi chi tiết
yêu cầu dung sai chặt hơn 0,01 mm phải được gia công tinh sau
nhiệt luyện — bằng cắt dây EDM hoặc mài — chứ không phải trước.
Chi tiết gia công tinh trước khi tôi có thể đo đúng từng con số trên bàn kiểm, rồi sai lệch
sau khi ra khỏi lò. Đó là lý do cạnh cắt chày–cối ở An Thạnh Phú luôn được cắt dây sau
nhiệt luyện: cắt dây không có lực cắt cơ học nên gia công được thép đã tôi mà không gây biến dạng
thêm.
Sai Lầm Tốn Tiền Nhất Khi Ghi Dung Sai Trên Bản Vẽ
Rất nhiều bản vẽ ghi “±0,01 mm cho tất cả kích thước” cho chắc ăn. Đây là
câu đắt tiền nhất trên bản vẽ: nó buộc mọi kích thước — kể cả lỗ bắt bulông và chốt định vị
vốn chỉ cần ±0,02 mm — phải đi qua nguyên công chính xác, làm chi phí gia công tăng
khoảng 30–50% và kéo dài tiến độ, trong khi chất lượng sản phẩm dập không tăng thêm
chút nào.
Cách ghi đúng: chỉ siết dung sai ở các bề mặt lắp ghép quyết định — profile
chày–cối, lỗ dẫn hướng, mặt phẳng ghép tấm. Các kích thước còn lại để dung sai thường. Nếu
không chắc chỗ nào cần siết, gửi bản vẽ kèm mô tả công dụng chi tiết — người báo giá sẽ chỉ ra
giúp, và thường tiết kiệm được nhiều hơn là tự đoán.