


Khuôn Đột Dập Kim Loại Chính Xác – Gia Công Theo Bản Vẽ Tại Bình Dương
Mục lục
Khuôn đột dập là gì?
Đây là công đoạn nền tảng trong gia công tấm kim loại — hầu hết mọi sản phẩm dập đều bắt đầu bằng bước đột/cắt để tạo ra phôi có hình dạng ban đầu. Khuôn đột dập yêu cầu khe hở chày-cối (clearance) cực kỳ chính xác để đảm bảo mặt cắt sạch, ít ba via, và tuổi thọ khuôn cao.
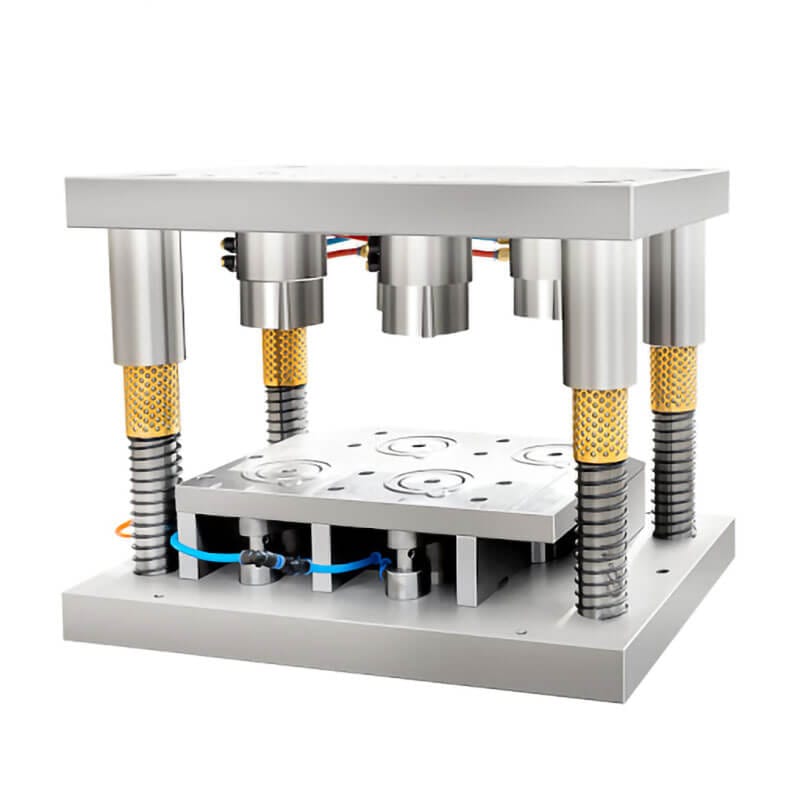
Phân loại khuôn đột dập
Khuôn đột lỗ đơn (Single Piercing)
Đột 1 lỗ/nhát, đơn giản nhất. Dùng cho lỗ tròn, lỗ vuông, lỗ dài trên tấm dày 0.3–10mm. Chi phí thấp, thời gian làm 5–10 ngày.
Khuôn đột nhiều lỗ (Multi-Piercing)
Đột 2–20+ lỗ đồng thời trong 1 nhát. Đảm bảo khoảng cách lỗ chính xác tuyệt đối, năng suất cao hơn đột đơn 5–20 lần.
Khuôn cắt phôi (Blanking)
Cắt phôi hình dạng phức tạp từ tấm lớn: tròn, elip, bất định hình. Phần cắt ra là bán thành phẩm cho công đoạn uốn/vuốt tiếp theo.
Khuôn đột+cắt (Compound Die)
Kết hợp đột lỗ và cắt phôi trong 1 nhát. Sản phẩm hoàn chỉnh hình dạng + lỗ xuất hiện đồng thời. Độ chính xác vị trí lỗ cao nhất.
Khuôn cắt biên (Trimming)
Cắt bỏ phần dư (flash, viền thừa) sau khi dập hình. Thường là bước cuối trong quy trình để hoàn thiện biên dạng sản phẩm.
Khuôn đột tinh (Fine Blanking)
Cắt với khe hở siêu nhỏ <0.5% chiều dày — mặt cắt phẳng 100%, không cần gia công thêm. Dùng cho chi tiết bánh răng mỏng, cam, đĩa côn.
Khe hở chày-cối — thông số then chốt quyết định chất lượng
Khe hở chày-cối (punch-die clearance) là yếu tố kỹ thuật quan trọng nhất của khuôn đột dập. Sai khe hở dẫn đến: mặt cắt xấu, ba via nhiều, gãy chày, hoặc kẹt phôi.
Trong đó: t = chiều dày vật liệu (mm) · k = hệ số vật liệu
| Vật liệu dập | Hệ số k (% chiều dày) | Ví dụ: tấm 1mm | Đặc điểm mặt cắt |
|---|---|---|---|
| Thép mềm (CT3, SPCC) | 5–8% | 0.05–0.08mm | Mặt cắt sạch, ít ba via |
| Thép cường độ cao (SPFH, DP) | 8–12% | 0.08–0.12mm | Cần khe hở lớn hơn tránh gãy chày |
| Inox 304/316 | 6–10% | 0.06–0.10mm | Dễ dính chày, cần coating |
| Nhôm (A1050, A6061) | 4–7% | 0.04–0.07mm | Mặt cắt đẹp, cần bôi trơn |
| Đồng thau | 4–6% | 0.04–0.06mm | Dẻo, khe hở nhỏ |
| Thép cứng (>400 MPa) | 10–15% | 0.10–0.15mm | Khe hở lớn, tuổi thọ chày ngắn hơn |
Vật liệu thép làm khuôn đột dập
Chày và cối chịu lực cắt trượt lặp đi lặp lại — yêu cầu độ cứng và chống mài mòn cao hơn so với khuôn uốn hay khuôn forming:
| Mác thép | Độ cứng | Ứng dụng | Tuổi thọ điển hình |
|---|---|---|---|
| SKD11 (D2) | 58–62 HRC | Chày/cối đột lỗ thép SPCC, inox mỏng | 500k–1.5 triệu nhát |
| DC53 | 60–62 HRC | Đột tấm mỏng <0.5mm, inox 304 | 800k–2 triệu nhát (bền hơn SKD11) |
| SKH51 (M2 HSS) | 63–65 HRC | Chày đột lỗ nhỏ ⌀<3mm, pitch nhỏ | 300k–800k nhát |
| SKS3 (O1) | 60–63 HRC | Khuôn đột đơn giản, sản lượng thấp | 100k–300k nhát |
| Carbide (WC-Co) | 88–92 HRA | Đột tấm cứng, sản lượng hàng triệu | 5–20 triệu nhát |
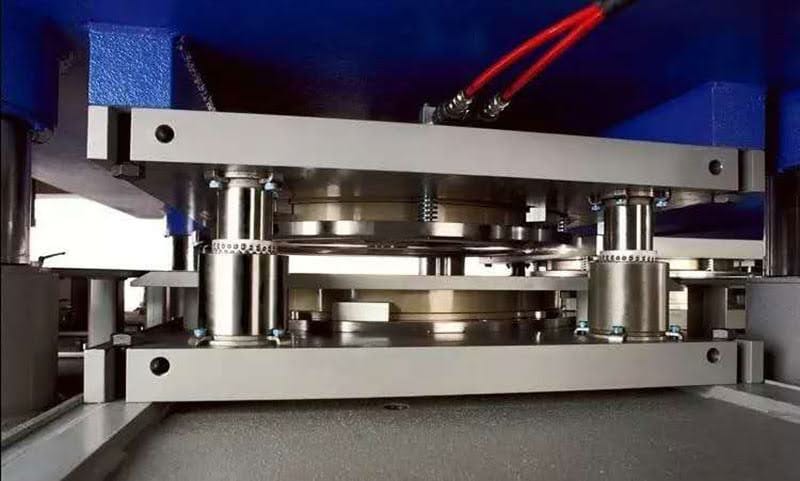
Thiết bị gia công khuôn đột dập tại An Thạnh Phú
Gia công khe hở chày-cối chính xác đến 0.005mm đòi hỏi thiết bị chuyên dụng:
| Thiết bị | Số lượng | Độ chính xác | Vai trò với khuôn đột |
|---|---|---|---|
| Cắt dây EDM Molybden | 8 máy | ±0.005mm | Gia công profile chày và lỗ cối — cốt lõi của khuôn đột |
| Bắn lỗ EDM (Die Sinking) | 2 máy | ±0.01mm | Tạo lỗ hình dạng không đều, góc sắc nét |
| Mài phẳng | 3 máy | ±0.003mm | Mài phẳng mặt chày/cối — then chốt cho khe hở đều |
| Phay CNC | 5 máy | ±0.01mm | Gia công tấm đế, pocket định vị |
| Máy dập thử | 1 máy | — | Chạy thử 200–500 nhát trước bàn giao |
Ứng dụng khuôn đột dập trong sản xuất
| Ngành | Sản phẩm điển hình | Yêu cầu kỹ thuật |
|---|---|---|
| Điện tử / PCB | Lỗ bắt vít trên bracket, lỗ thoát nhiệt shield | Lỗ nhỏ ⌀1–5mm, nhiều lỗ/chi tiết, dung sai ±0.05mm |
| Ô tô / xe máy | Lỗ định vị thân xe, lỗ cấy ốc trên tấm sàn | Thép SPFH 1.2–3mm, lỗ elip/oblong |
| Đồ gia dụng | Lỗ tản nhiệt nồi cơm điện, lỗ thoát khí máy giặt | Inox 304, tốc độ cao, mặt cắt đẹp |
| Thiết bị điện | Lỗ tủ điện, lỗ ray DIN, lỗ mounting box | Tấm dày 1–3mm, hàng loạt |
| Cơ khí chính xác | Lỗ định vị jig, lỗ chốt dẫn hướng trên tấm đế | Dung sai ±0.01–0.02mm, đột tinh (fine blanking) |
Giá khuôn đột dập — mức tham khảo
1–3 lỗ tròn/vuông
4–20 lỗ đồng thời
đột + cắt phôi cùng lúc
mặt cắt phẳng 100%
* Giá tham khảo. Gửi bản vẽ nhận báo giá miễn phí trong 24 giờ.
Câu hỏi thường gặp về khuôn đột dập
Khuôn đột dập và khuôn đột lỗ khác nhau không?
“Khuôn đột dập” là tên gọi chung bao gồm cả khuôn đột lỗ (piercing) và khuôn cắt phôi (blanking). Trong đó, đột lỗ là tạo lỗ trên phôi (phần cắt ra là phế liệu), còn cắt phôi (blanking) là cắt ra hình dạng sản phẩm (phần cắt ra là bán thành phẩm).
Khe hở chày-cối ảnh hưởng thế nào đến chất lượng lỗ đột?
Khe hở quá nhỏ → mặt cắt có vết nứt dọc, gãy chày sớm. Khe hở quá lớn → ba via nhiều, mặt cắt nghiêng, lỗ bị loe. Khe hở đúng (5–10% chiều dày) → mặt cắt sạch, ít ba via, tuổi thọ khuôn tối đa. Tại An Thạnh Phú, khe hở được kiểm soát bằng cắt dây EDM ±0.005mm.
Đột lỗ nhỏ ⌀1mm trên tấm 2mm có khả thi không?
Về nguyên tắc cần tỷ lệ đường kính lỗ / chiều dày vật liệu ≥ 0.8–1.0 để tránh gãy chày. Lỗ ⌀1mm trên tấm 2mm (tỷ lệ 0.5) rất rủi ro với chày thép — cần dùng chày carbide (HRA 90+) và bôi trơn liên tục. Liên hệ để được tư vấn giải pháp phù hợp.
Có thể đột lỗ trên inox 304 dày 3mm không?
Được — chúng tôi đã thực hiện nhiều đơn đột inox 304 dày 1.5–4mm. Cần dùng thép DC53 hoặc SKD11 phủ TiN, khe hở 8–10%, máy dập lực đủ lớn, và dầu bôi trơn chuyên dụng để tránh dính chày.
Tuổi thọ khuôn đột dập SKD11 khi dập inox là bao nhiêu?
Khuôn SKD11 tôi 60 HRC khi dập inox 304 thông thường đạt 150.000–400.000 nhát trước khi cần mài lại chày. Tăng lên 500k–800k nhát nếu dùng DC53 hoặc phủ TiN. An Thạnh Phú bảo hành mài chỉnh chày miễn phí trong thời gian chạy trong.
Thời gian làm khuôn đột dập mất bao lâu?
Khuôn đột lỗ đơn giản (1–3 lỗ): 5–10 ngày. Khuôn đột nhiều lỗ (4–15 lỗ): 10–20 ngày. Compound die: 20–30 ngày. Có thể rút ngắn nếu bản vẽ đầy đủ và xưởng không có đơn ưu tiên.
Gửi bản vẽ — Báo giá khuôn đột dập trong 24 giờ
Miễn phí phân tích · Tư vấn khe hở chày-cối · Chọn vật liệu thép tối ưu